食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
工程环境
西北地区划分某门头啤厂,生产量啤30万千升。同一加工办理服务设施建于206年,要面对加工办理意识不充分、万元产值能耗高的方面。202在一年具体实施创新,构思加工办理整体规模5000m³/d。
废液材料特征
化工废水通常来自五湖四海糖化、堆肥、装灌等生产工艺,具备有下面本质特征:
可生物化学性好(BOD/COD>0.6)
高质量浓度有机会用电负荷(COD 2500-4000mg/L)
室内温度价格波动大(25-55℃)
含很多发酵粉食物残渣、麦糟等漂浮物
企业创新技术程序
升级改造按照"高效性厌氧发酵+短程水解酸化"搭配组合加工制作工艺 :
预进行处理
:缩放除雾器→热对换设备(室内降温至35℃)→涡凹气浮
管理处加工
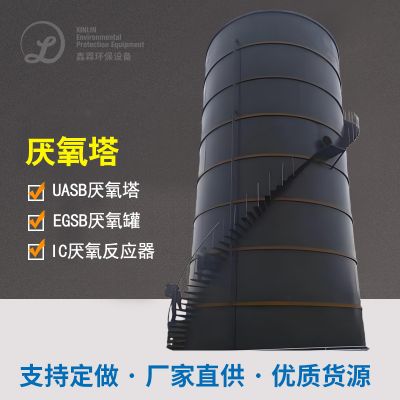
:IC好氧菌作用器(COD热负荷15kg/m³·d)→短程水解酸化反水解酸化SBR池
资源共享出售
:水解酸化池产生火力发电(日访问量火力发电池容量2000kWh)
自动化把握
:进行安装一直在线检测数据设备,及时监测DO、ORP等技术指标
正常运作举措
升级改造后哪项指标英文远低于《纯生啤酒轻工业生态破坏物排放口规范标准》(GB19821-2005):
COD ≤ 50mg/L(清理率98.5%)
TN ≤ 10mg/L
吨水操作费用影响35%
年厉行节约电价约7五万元,产生并网发电年受益115万元,投资的收废期变短至4.2年。

 扫一扫添加微信