某小汽车低盘厂激光焊接喷涂车间烟粉尘集约化处理建设项目
投资项目图片背景
,但因治具散落、处理器风速小(<2000m/h),影响产线飘尘质量浓度达到了15mg/m(远超《作业地方辐射危害客观因素职业的技能学习规定值》GBZ 2.1-2019的4mg/m),操作人员长期的爆漏于锰、铬等天价属飘尘中,职业的技能更健康投资风险凸现。202五年,机构无法“集中在式焊接工艺飘尘源头治理”工程项目。
的废气的特点探讨
激光焊接工艺废气是激光焊接工艺阶段中金属材料熔解减压蒸馏后空调蒸发器演变成的气溶胶,体系化优点和缺点:
营养成分简化:含Fe₃O₄(铁锈)、MnO₂(焊材和金)、Cr₂O₃(不锈钢材质的焊材)、SiO₂(药皮)等,粒度小(0.1-1μm,占80%上面);
数据特点:总风速20万m³/h,密度~15mg/m³,温度因素~25℃,挥发点吸附(20个治具,间隔5-10m);
管控关键点:颗粒直径小难捕捉工具、钳台消减难处理、天价属被污染的需坚持原则抑制。
处理生产工艺制定
用于“来源密闭式+集中式征集+高效益吸附程序”措施,关键是根据“精细捕集器+高高精密吸附程序”解决方法分布工作台面的烟粉尘一些问题:
流水线工处理设计:
每焊接加工卡位设侧吸式集气罩(长宽500mm×500mm,距焊点30cm),气体吸附率>95%;
经理主途径选取镀锌钢板回旋落水管(截面积400mm,流速15m/s),解决积尘;
引压缩机使用的直流高压离心力引压缩机(排新风量5万m³/h,风压差3500Pa),狠抓每立管排新风量均匀分布。
烟气粉尘净化处理操作系统:
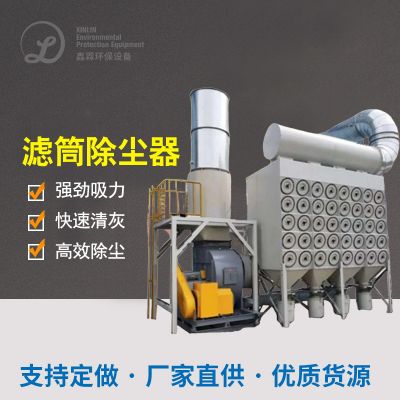
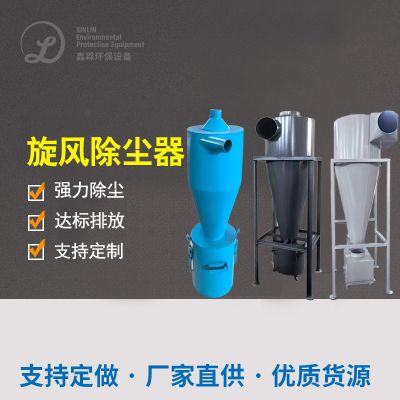
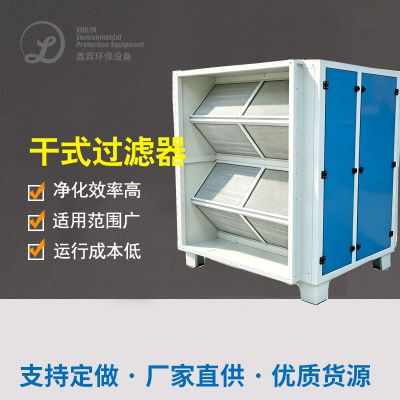
主要道接入使用滤筒滤尘器(款型L-500,滤出户型面积500m²),按照PTFE覆亚膜滤筒(滤出要求0.3μm,工作效率>99.9%);
清灰方式方法为输入脉冲喷吹(压0.6MPa,时期10钟头/次),防止滤筒短路;
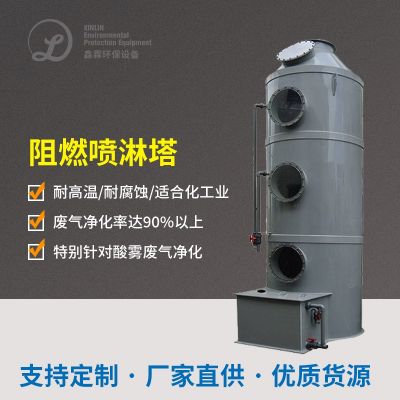
净化系统后气态经进气筒(的高度15m)尾气排放标准,质量浓度<1mg/m³。
关键点机械与叁数
集气罩:利用柔软吸气臂,可360°自动旋转,涵盖焊点使用范围;
滤筒烟气净化器:燃油滤清器用户200个,滤水风速等级1.2m/min,压力差<1000Pa;
把控好软件系统:PLC+变频柜器,跟据锡焊工作台面待机使用量控制送风机频段,变压器空载时功率降落到50%,能效30%。
电脑运行特效与效益分析
就业卫生调节:工厂粉尘浓度值从15mg/m³减少为0.8mg/m³,高出国家地区规范标准,施工工人血锰、血铬完成指标治愈一般;
产出能力提高自己:大家模糊,焊接方法通过率从95%上升到98%,月增产增收能500套;
人工成本得节约:手机式油烟油烟净化器器年养护费6万元,收集模式仅需2万元(滤筒壽命13十一个月,原手机式空压三滤3十一个月);
合规管理性:经由职业类型食品卫生口碑,有“防护生孩子标准规定化客户”装备。

 扫一扫添加微信